Prekast Üretiminde Plastik Kalıp Levhası
Prefabrik ve prekast beton santralleri ve fabrikalarında plastik plywood; buhar kürü sıcaklığına ve sürekli yüksek frekanslı vibrasyon masası gerilimlerine karşı ahşap levhalara kıyasla 3 ila 4 kat daha uzun servis ömrü sunar.
Buhar Kürü ve Sıcaklık Karşısında Malzeme Performansı
Prekast eleman üretiminde günlük kalıp devrini sağlamak amacıyla uygulanan buhar kürü ortamında bağıl nem %100'e, ortam sıcaklığı ise 60-65°C'ye ulaşır. Bu zorlu koşullarda standart ahşap levhaların fenolik tutkalları çözülerek katman ayrışması (delamination) yaşanır. SerPlywood polimerik homojen gövdesiyle bu riski tamamen ortadan kaldırır:
| Proses & Ortam Şartı | Standart Ahşap Plywood | SerPlywood Polimer Levha | Prekast Fabrikası Kazancı |
|---|---|---|---|
| +20°C Doğal Kürleme | Nem alarak kenarlardan kabarır | %0.00 su emme, sıfır kabarma | Milimetrik Tolerans |
| +45°C Hızlandırılmış Priz | Tutkal gevşemesi başlar | Tam yapısal rijitlik korunur | Deforme Olmaz |
| +60°C / +65°C Buhar Kürü Odası | Katman ayrışması, film kabarması (Hurda) | +65°C sıcaklığa ve buhara tam direnç | 100+ Çevrim Ömrü |
| Hızlandırıcı Kimyasal Katkılar | Ahşap yüzeyde kimyasal aşınma | Asit, alkali ve tuzlara %100 direnç | Korozyonsuz Yüzey |
| Masa Vibratörü Aşınması | Yüzey filmi kısa sürede delinir | Yüksek darbe ve sürtünme mukavemeti | Aşınmaz Doku |
Termoplastik levhalar prekast fabrikalarındaki standart +60°C ve +65°C buhar kürü çevrimlerinde boyutsal stabilitesini ve elastisite modülünü güvenle korur. Buhar kürü fırınlarının doğrudan püskürtme nozulları levha tablasına çok yakın olmamalı, buhar odası tavan veya zemin difüzörleriyle homojen ısıtılmalıdır.
Çelik Kalıp Masaları, Manyetik Kovanlar ve CNC Ebatlama
Modern prefabrik üretim hatlarında çelik tablalar üzerine levha yerleşimi ve otomasyon uyumu:
1. Çelik Masalara Havşa Başlı Montaj
Levhalar çelik döküm masalarına gizli arkadan vidalama veya havşa başlı vidalarla sabitlenir. Vida başları polimer dolguyla doldurularak tamamen pürüzsüz bir tabla oluşturulur.
2. Manyetik Yan Kalıp Uyumu
Prekast üretiminde ebat değiştirmek için kullanılan manyetik yan kalıp kovanları ve mıknatıslı tutucular levha üzerinde rahatça kaydırılabilir; yüzeyde çizilme veya ezilme yapmaz.
3. Fabrika CNC Ebatlama
Prekast elemanların özel formları (eğimli kanatlar, rezervasyon boşlukları, pahlar) fabrikanın CNC tezgahlarında milimetrenin onda biri hassasiyetle kesilip kalıba adapte edilebilir.
Prekast Fabrikalarında Adım Adım Seri Üretim Döngüsü
Günde 1 veya 2 kez döküm-söküm çevrimi yapılan endüstriyel prekast tesislerinde izlenen 6 adımlı proses:
Masa Kontrolü ve İnce Film Yağ
Kalıp tablası tazyikli suyla yıkanır. Bitkisel veya su bazlı ayırıcı sprey mikron düzeyinde ince uygulanarak döküme hazır hale getirilir.
Donatı ve Ankraj Yerleşimi
Ön gerilme halatları, kaynaklı hasır donatılar, taşıma kancaları ve montaj ankrajları plastik paspayları üzerine hassas yerleştirilir.
Manyetik Yan Kalıp Sabitleme
Ürün geometrisine göre ayarlanabilir yan kalıp profilleri masaya konur ve yüksek tutuşlu çelik mıknatıslarla kilitlenir.
Beton Dökümü ve Masa Vibrasyonu
Yüksek dayanımlı kendiliğinden yerleşen beton (SCC) dökülür; masa altı vibratörler çalıştırılarak hava kabarcıkları tahliye edilir.
Buhar Kürü ve Hızlı Priz (+65°C)
Kalıp tablası üzerine buhar çadırı kapatılır veya buhar odasına alınır; 6-8 saat içinde hedeflenen söküm mukavemetine erişilir.
Hızlı Söküm ve 2 Dakikada Temizlik
Manyetik yan kalıplar açılır; prekast eleman vinçle kaldırılır. Tablada sıfır harç kalıntısı kalır, su jetiyle 2 dakikada yıkanır.
Ahşap kalıplardan beton temizlerken kullanılan sert çelik kürekler ve çelik telli fırçalar plastik levhaların parlak polimer yüzeyinde derin çizikler açabilir. Plastik levhalar betona tutunmadığından temizlik için sadece 100-150 bar basınçlı su jeti veya poliüretan kauçuk silecekler kullanılmalıdır.
Uyumlu Prekast Kalıp Donanımları
Prekast Çelik Döküm Masaları ve Paletleri
Seri fabrika üretiminde yüksek frekans ve buhar kürü şartlarına tam uyum.
Manyetik Yan Kalıp ve Kovan Sistemleri
Seri fabrika üretiminde yüksek frekans ve buhar kürü şartlarına tam uyum.
Öngerilmeli Kiriş ve Döşeme Hatları
Seri fabrika üretiminde yüksek frekans ve buhar kürü şartlarına tam uyum.
Kutu Menfez, Beton Boru ve Altyapı Eleman Kalıpları
Seri fabrika üretiminde yüksek frekans ve buhar kürü şartlarına tam uyum.
Bu Uygulama İçin Önerilen Plastik Kalıp Levhaları
Şantiyenizin yük durumuna ve döküm sıklığına en uygun levha kalınlığını seçin.
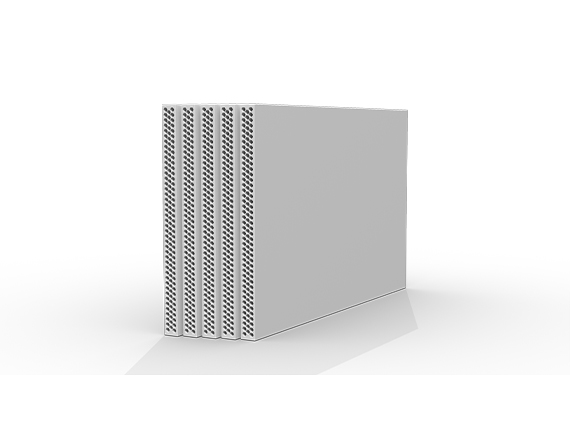
18 mm Plastik Plywood Kalıp Levhası
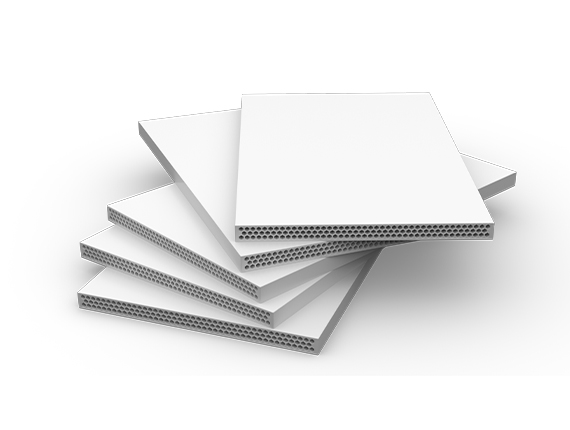
21 mm Plastik Plywood Kalıp Levhası
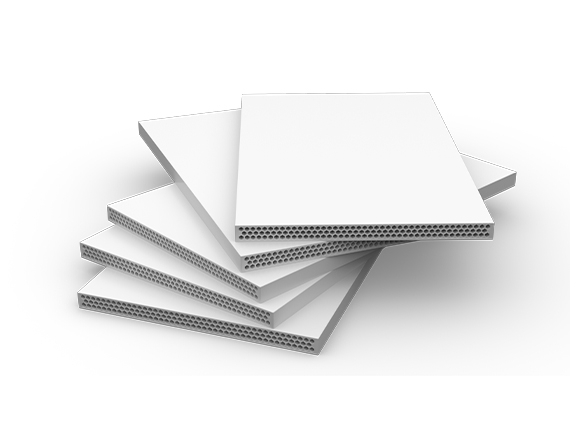
15 mm Plastik Plywood Kalıp Levhası
Prekast Kalıpları Hakkında Sıkça Sorulan Sorular
Prekast fabrikalarında buhar kürü dayanımı, vibrasyon direnci, amortisman ve tekrar kullanım sayıları hakkında bilgiler.
Sıkça Sorulan Sorular
Plastik kalıp levhası seçimi, teknik detaylar ve sipariş süreçleri hakkında merak edilenler.
Evet, kurumsal müteahhitlik firmaları ve proje sahipleri için test amaçlı numune parçaları ve pilot döküm levhaları temin edilmektedir. Numune talep formumuz üzerinden başvurabilirsiniz.
Tek başına polimer adı yeterli bir seçim ölçütü değildir. Kesit yapısı (içi dolu, petek veya boyuna boşluklu), ağırlık, test verisi, uygulama alanı, sıcaklık koşulları ve fiyat birlikte değerlendirilir.
Levhanın iç kesit geometrisini anlatır. Petek ve boşluklu yapılar hafiflik sağlarken, içi dolu levhalar farklı sehim ve darbe dinamiklerine sahiptir. Bu tanımlar ürün kimliğidir, tek başına dayanım garantisi oluşturmaz.
Termoplastikler sıcakta genleşir, aşırı soğukta rijitliği artar. Bu nedenle derz birleşimlerinde üreticinin tavsiye ettiği genleşme payı (1.5 - 2 mm) bırakılmalıdır.
Şantiye koşullarına, kalıp işçiliğine ve taşıma özenine bağlı olarak 40 – 80+ döküm çevrimine ulaşabilir. Bu sayı bir garanti değil, doğru kullanım ve koruma altında sahadan bildirilen performans aralığıdır.
Sökümden hemen sonra tazyikli su veya plastik/ahşap spatula ile temizlenmesi tavsiye edilir. Keskin metal raspa veya çekiç darbelerinden kaçınmak levha ömrünü uzatır.
Diğer Beton Kalıp Uygulama Rehberleri
Şantiyenizin diğer betonarme elemanları için doğru levha seçimi, destek aralığı ve mühendislik kriterlerini inceleyin.
Brüt Beton
Mimari brüt beton yüzeylerde ahşap dokusu, desen izi veya renk dalgalanması istenmeyen projelerde plastik plywood; ayna pürüzsüzlüğünde homojen bir beton bitişi sağlar. Sıva ve macun maliyetlerini tamamen ortadan kaldırır.
Perde Kalıbı
Yüksek dayanımlı perde duvar dökümlerinde plastik plywood levhalar; yüksek hidrostatik taze beton basıncına karşı boyutsal stabilitesini korur, tie-rod geçişlerinde patlama yapmaz ve çelik çerçeveli panolarda uzun ömürlü kullanım sağlar.
Kiriş Kalıbı
Kiriş tabanı ve yan kanatlarında plastik plywood levhalar; yoğun donatı çeliği ve beton ağırlığına karşı taban rijitliğini muhafaza eder, kiriş-döşeme birleşimlerinde şerbet kaçışını engeller ve tipik katlarda ölçü kaybı olmadan onlarca kez kullanılır.
Döşeme Kalıbı
Geniş açıklıklı döşeme, mantar döşeme, asmolen ve kaset kalıp sistemlerinde plastik plywood levhalar; su emmeyen yapısı, hafifliği ve defalarca tekrarlanan döküm kabiliyeti ile şantiye verimliliğini maksimize eder.