Kunststoff-Schalungsplatten für Betonfertigteile
In Fertigteilwerken halten SerPlywood-Platten der Dampfhärtung (+65 °C) und Rütteltischen problemlos stand und erzielen eine 3- bis 4-fach längere Lebensdauer als Holzplatten.
Buhar Kürü ve Sıcaklık Karşısında Malzeme Performansı
Prekast eleman üretiminde günlük kalıp devrini sağlamak amacıyla uygulanan buhar kürü ortamında bağıl nem %100'e, ortam sıcaklığı ise 60-65°C'ye ulaşır. Bu zorlu koşullarda standart ahşap levhaların fenolik tutkalları çözülerek katman ayrışması (delamination) yaşanır. SerPlywood polimerik homojen gövdesiyle bu riski tamamen ortadan kaldırır:
| Proses & Ortam Şartı | Standart Ahşap Plywood | SerPlywood Polimer Levha | Prekast Fabrikası Kazancı |
|---|---|---|---|
| +20°C Doğal Kürleme | Nem alarak kenarlardan kabarır | %0.00 su emme, sıfır kabarma | Milimetrik Tolerans |
| +45°C Hızlandırılmış Priz | Tutkal gevşemesi başlar | Tam yapısal rijitlik korunur | Deforme Olmaz |
| +60°C / +65°C Buhar Kürü Odası | Katman ayrışması, film kabarması (Hurda) | +65°C sıcaklığa ve buhara tam direnç | 100+ Çevrim Ömrü |
| Hızlandırıcı Kimyasal Katkılar | Ahşap yüzeyde kimyasal aşınma | Asit, alkali ve tuzlara %100 direnç | Korozyonsuz Yüzey |
| Masa Vibratörü Aşınması | Yüzey filmi kısa sürede delinir | Yüksek darbe ve sürtünme mukavemeti | Aşınmaz Doku |
Termoplastik levhalar prekast fabrikalarındaki standart +60°C ve +65°C buhar kürü çevrimlerinde boyutsal stabilitesini ve elastisite modülünü güvenle korur. Buhar kürü fırınlarının doğrudan püskürtme nozulları levha tablasına çok yakın olmamalı, buhar odası tavan veya zemin difüzörleriyle homojen ısıtılmalıdır.
Çelik Kalıp Masaları, Manyetik Kovanlar ve CNC Ebatlama
Modern prefabrik üretim hatlarında çelik tablalar üzerine levha yerleşimi ve otomasyon uyumu:
1. Çelik Masalara Havşa Başlı Montaj
Levhalar çelik döküm masalarına gizli arkadan vidalama veya havşa başlı vidalarla sabitlenir. Vida başları polimer dolguyla doldurularak tamamen pürüzsüz bir tabla oluşturulur.
2. Manyetik Yan Kalıp Uyumu
Prekast üretiminde ebat değiştirmek için kullanılan manyetik yan kalıp kovanları ve mıknatıslı tutucular levha üzerinde rahatça kaydırılabilir; yüzeyde çizilme veya ezilme yapmaz.
3. Fabrika CNC Ebatlama
Prekast elemanların özel formları (eğimli kanatlar, rezervasyon boşlukları, pahlar) fabrikanın CNC tezgahlarında milimetrenin onda biri hassasiyetle kesilip kalıba adapte edilebilir.
Prekast Fabrikalarında Adım Adım Seri Üretim Döngüsü
Günde 1 veya 2 kez döküm-söküm çevrimi yapılan endüstriyel prekast tesislerinde izlenen 6 adımlı proses:
Masa Kontrolü ve İnce Film Yağ
Kalıp tablası tazyikli suyla yıkanır. Bitkisel veya su bazlı ayırıcı sprey mikron düzeyinde ince uygulanarak döküme hazır hale getirilir.
Donatı ve Ankraj Yerleşimi
Ön gerilme halatları, kaynaklı hasır donatılar, taşıma kancaları ve montaj ankrajları plastik paspayları üzerine hassas yerleştirilir.
Manyetik Yan Kalıp Sabitleme
Ürün geometrisine göre ayarlanabilir yan kalıp profilleri masaya konur ve yüksek tutuşlu çelik mıknatıslarla kilitlenir.
Beton Dökümü ve Masa Vibrasyonu
Yüksek dayanımlı kendiliğinden yerleşen beton (SCC) dökülür; masa altı vibratörler çalıştırılarak hava kabarcıkları tahliye edilir.
Buhar Kürü ve Hızlı Priz (+65°C)
Kalıp tablası üzerine buhar çadırı kapatılır veya buhar odasına alınır; 6-8 saat içinde hedeflenen söküm mukavemetine erişilir.
Hızlı Söküm ve 2 Dakikada Temizlik
Manyetik yan kalıplar açılır; prekast eleman vinçle kaldırılır. Tablada sıfır harç kalıntısı kalır, su jetiyle 2 dakikada yıkanır.
Ahşap kalıplardan beton temizlerken kullanılan sert çelik kürekler ve çelik telli fırçalar plastik levhaların parlak polimer yüzeyinde derin çizikler açabilir. Plastik levhalar betona tutunmadığından temizlik için sadece 100-150 bar basınçlı su jeti veya poliüretan kauçuk silecekler kullanılmalıdır.
Compatible Precast Formwork Systems
Fertigteil-Stahlschalungstische und Paletten
Engineered for high-frequency vibration tables and steam curing in precast plants.
Magnetschalungssysteme und Aussparungskörper
Engineered for high-frequency vibration tables and steam curing in precast plants.
Spannbeton-Träger- und Hohlplattenschalungen
Engineered for high-frequency vibration tables and steam curing in precast plants.
Rahmendurchlässe, Betonrohr- und Infrastrukturschalungen
Engineered for high-frequency vibration tables and steam curing in precast plants.
Empfohlene Schalungsplatten für diese Anwendung
Wählen Sie die optimale Plattenstärke nach Frischbetondruck und Einsatzhäufigkeit.
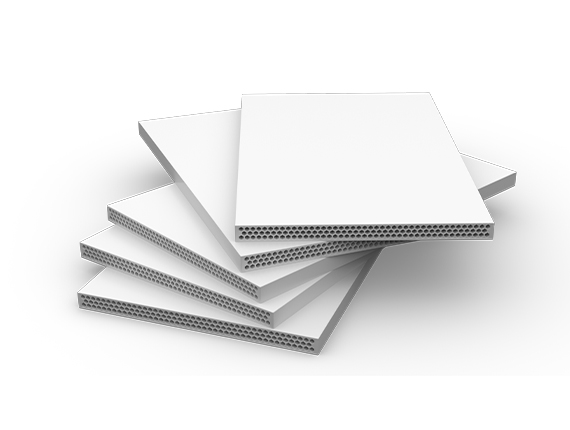
18 mm Kunststoff-Plywood Schalungsplatte
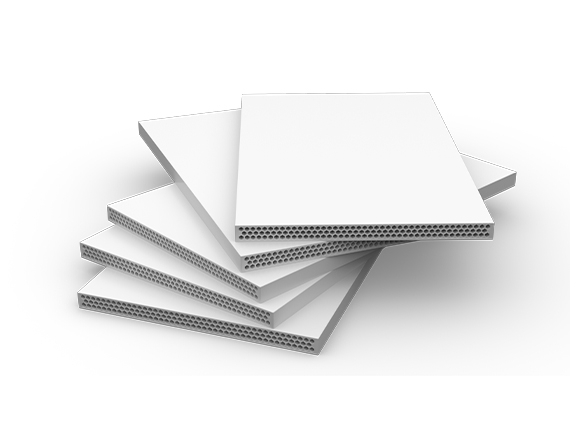
21 mm Kunststoff-Plywood Schalungsplatte
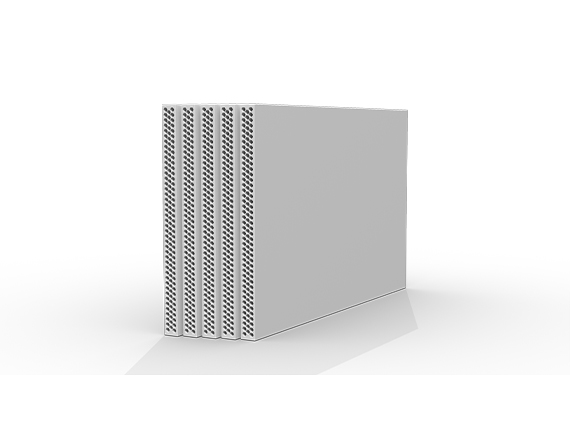
15 mm Kunststoff-Plywood Schalungsplatte
Häufig gestellte Fragen
Technical insights on steam curing durability, high-frequency vibration, and reuse life in precast concrete plants.
Häufig gestellte Fragen
Antworten zu Plattenauswahl, Einsatzzyklen, technischen Parametern und Lieferabwicklung.
Ja, für Bauunternehmen und Planer stellen wir Handmuster und Testplatten für Probeeinsätze bereit. Eine Anfrage kann direkt über das Musteranforderungsformular gestellt werden.
Der Polymername allein genügt nicht als Entscheidungskriterium. Querschnittsaufbau (voll, Waben oder Hohlkammer), Gewicht, Prüfberichte, Einsatzgebiet, Temperaturbereiche und Preis müssen gemeinsam bewertet werden.
Sie beschreiben den inneren Querschnitt der Platte. Waben- und Hohlraumstrukturen reduzieren das Eigengewicht beim Heben, während Vollkernplatten ein abweichendes Durchbiegungs- und Schlagverhalten aufweisen.
Thermoplaste dehnen sich bei Hitze aus und werden bei Kälte steifer. An den Plattenstößen sollte daher die herstellerseitig empfohlene Dehnungsfuge (1,5 bis 2 mm) eingehalten werden.
Je nach Baustellenführung, Schalungsbehandlung und Sorgfalt beim Ausschalen werden 40 bis über 80 Einsätze erreicht. Dies stellt einen praxisbewährten Erfahrungsbereich dar.
Idealerweise direkt nach dem Ausschalen mit einem Hochdruckwasserstrahl oder Holz-/Kunststoffspachteln reinigen. Scharfkantige Metallkratzer sollten vermieden werden.
Weitere Schalungsanwendungen im Überblick
Finden Sie Bemessungsgrundlagen, Trägerabstände und Durchbiegungsgrenzen für weitere Bauteile.
Sichtbetonschalung
Wenn anspruchsvolle Architekturbauten eine makellose Betonoberfläche ohne Holzmaserung oder Verfärbungen verlangen, liefert SerPlywood ein marmorglattes Ergebnis der Spitzenklasse.
Wandschalung
Bei Wandschalungen mit hohem Frischbetondruck (60-80 kN/m²) behalten SerPlywood-Platten ihre Formstabilität, verhindern Rissbildung an Spannstellen und garantieren hohe Standzeiten in Rahmenschalungen.
Unterzugschalung
Am Unterzugboden und an den Seitenschalungen halten die Platten schweren Bewehrungslasten stand, verhindern Zementschlämmeverlust und lassen sich gratfrei zuschneiden.
Deckenschalung
Bei weitgespannten Decken, Pilzdecken und Kassettendeckensystemen maximieren SerPlywood-Platten die Baustelleneffizienz durch Null-Wasseraufnahme, geringes Eigengewicht (10,24 kg/m²) und 40-60+ Betoniereinsätze.