Panneaux de Coffrage Polymère pour Éléments Préfabriqués
En usines de préfabrication, les panneaux résistent à l'étuvage à la vapeur (+65 °C) et aux tables vibrantes, offrant une durabilité 3 à 4 fois supérieure au contreplaqué.
Buhar Kürü ve Sıcaklık Karşısında Malzeme Performansı
Prekast eleman üretiminde günlük kalıp devrini sağlamak amacıyla uygulanan buhar kürü ortamında bağıl nem %100'e, ortam sıcaklığı ise 60-65°C'ye ulaşır. Bu zorlu koşullarda standart ahşap levhaların fenolik tutkalları çözülerek katman ayrışması (delamination) yaşanır. SerPlywood polimerik homojen gövdesiyle bu riski tamamen ortadan kaldırır:
| Proses & Ortam Şartı | Standart Ahşap Plywood | SerPlywood Polimer Levha | Prekast Fabrikası Kazancı |
|---|---|---|---|
| +20°C Doğal Kürleme | Nem alarak kenarlardan kabarır | %0.00 su emme, sıfır kabarma | Milimetrik Tolerans |
| +45°C Hızlandırılmış Priz | Tutkal gevşemesi başlar | Tam yapısal rijitlik korunur | Deforme Olmaz |
| +60°C / +65°C Buhar Kürü Odası | Katman ayrışması, film kabarması (Hurda) | +65°C sıcaklığa ve buhara tam direnç | 100+ Çevrim Ömrü |
| Hızlandırıcı Kimyasal Katkılar | Ahşap yüzeyde kimyasal aşınma | Asit, alkali ve tuzlara %100 direnç | Korozyonsuz Yüzey |
| Masa Vibratörü Aşınması | Yüzey filmi kısa sürede delinir | Yüksek darbe ve sürtünme mukavemeti | Aşınmaz Doku |
Termoplastik levhalar prekast fabrikalarındaki standart +60°C ve +65°C buhar kürü çevrimlerinde boyutsal stabilitesini ve elastisite modülünü güvenle korur. Buhar kürü fırınlarının doğrudan püskürtme nozulları levha tablasına çok yakın olmamalı, buhar odası tavan veya zemin difüzörleriyle homojen ısıtılmalıdır.
Çelik Kalıp Masaları, Manyetik Kovanlar ve CNC Ebatlama
Modern prefabrik üretim hatlarında çelik tablalar üzerine levha yerleşimi ve otomasyon uyumu:
1. Çelik Masalara Havşa Başlı Montaj
Levhalar çelik döküm masalarına gizli arkadan vidalama veya havşa başlı vidalarla sabitlenir. Vida başları polimer dolguyla doldurularak tamamen pürüzsüz bir tabla oluşturulur.
2. Manyetik Yan Kalıp Uyumu
Prekast üretiminde ebat değiştirmek için kullanılan manyetik yan kalıp kovanları ve mıknatıslı tutucular levha üzerinde rahatça kaydırılabilir; yüzeyde çizilme veya ezilme yapmaz.
3. Fabrika CNC Ebatlama
Prekast elemanların özel formları (eğimli kanatlar, rezervasyon boşlukları, pahlar) fabrikanın CNC tezgahlarında milimetrenin onda biri hassasiyetle kesilip kalıba adapte edilebilir.
Prekast Fabrikalarında Adım Adım Seri Üretim Döngüsü
Günde 1 veya 2 kez döküm-söküm çevrimi yapılan endüstriyel prekast tesislerinde izlenen 6 adımlı proses:
Masa Kontrolü ve İnce Film Yağ
Kalıp tablası tazyikli suyla yıkanır. Bitkisel veya su bazlı ayırıcı sprey mikron düzeyinde ince uygulanarak döküme hazır hale getirilir.
Donatı ve Ankraj Yerleşimi
Ön gerilme halatları, kaynaklı hasır donatılar, taşıma kancaları ve montaj ankrajları plastik paspayları üzerine hassas yerleştirilir.
Manyetik Yan Kalıp Sabitleme
Ürün geometrisine göre ayarlanabilir yan kalıp profilleri masaya konur ve yüksek tutuşlu çelik mıknatıslarla kilitlenir.
Beton Dökümü ve Masa Vibrasyonu
Yüksek dayanımlı kendiliğinden yerleşen beton (SCC) dökülür; masa altı vibratörler çalıştırılarak hava kabarcıkları tahliye edilir.
Buhar Kürü ve Hızlı Priz (+65°C)
Kalıp tablası üzerine buhar çadırı kapatılır veya buhar odasına alınır; 6-8 saat içinde hedeflenen söküm mukavemetine erişilir.
Hızlı Söküm ve 2 Dakikada Temizlik
Manyetik yan kalıplar açılır; prekast eleman vinçle kaldırılır. Tablada sıfır harç kalıntısı kalır, su jetiyle 2 dakikada yıkanır.
Ahşap kalıplardan beton temizlerken kullanılan sert çelik kürekler ve çelik telli fırçalar plastik levhaların parlak polimer yüzeyinde derin çizikler açabilir. Plastik levhalar betona tutunmadığından temizlik için sadece 100-150 bar basınçlı su jeti veya poliüretan kauçuk silecekler kullanılmalıdır.
Compatible Precast Formwork Systems
Tables et palettes de préfabrication en acier
Engineered for high-frequency vibration tables and steam curing in precast plants.
Systèmes de rives de coffrage magnétiques et mannequins
Engineered for high-frequency vibration tables and steam curing in precast plants.
Pistes de poutres et dalles précontraintes
Engineered for high-frequency vibration tables and steam curing in precast plants.
Moules pour cadres, tuyaux et éléments d'infrastructure
Engineered for high-frequency vibration tables and steam curing in precast plants.
Panneaux de Coffrage Recommandés pour cet Ouvrage
Sélectionnez l'épaisseur idéale en fonction de la poussée du béton frais et de la cadence de réemploi.
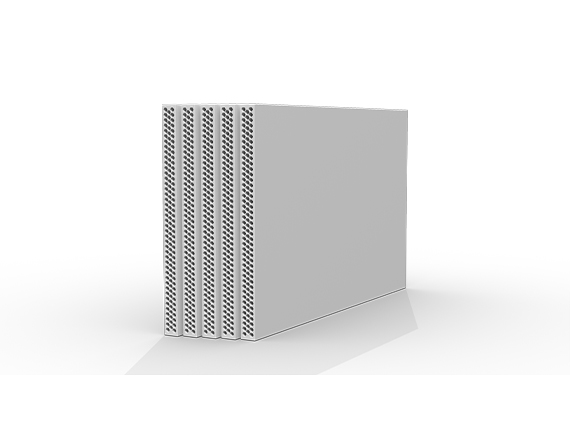
Panneau de Coffrage Plastique Plywood 18 mm
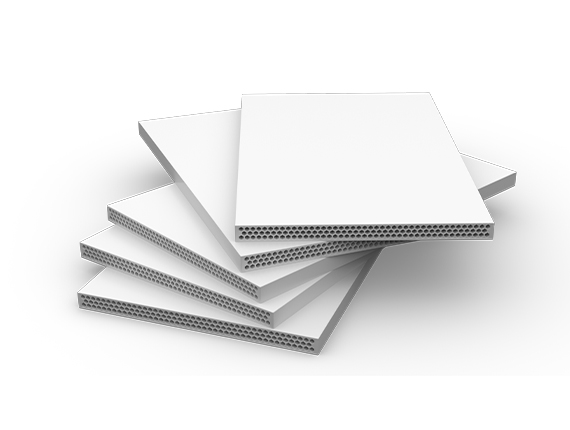
Panneau de Coffrage Plastique Plywood 21 mm
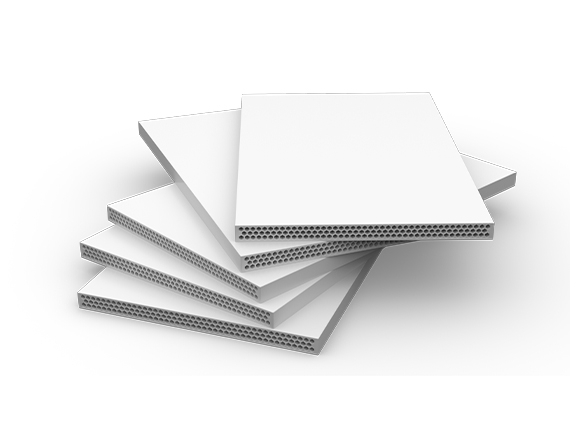
Panneau de Coffrage Plastique Plywood 15 mm
Questions Fréquemment Posées
Technical insights on steam curing durability, high-frequency vibration, and reuse life in precast concrete plants.
Questions Fréquemment Posées
Tout savoir sur le choix des panneaux, les réutilisations, les fiches techniques et la logistique.
Oui, nous mettons à disposition des entreprises générales et maîtres d'ouvrage des échantillons d'essai et des panneaux tests. Rendez-vous sur notre formulaire de demande d'échantillons.
Le nom du polymère ne suffit pas à lui seul. La structure interne (pleine, alvéolaire ou cannelée), la masse surfacique, les fiches d'essais, les températures d'emploi et le coût global doivent être analysés conjointement.
Ces termes décrivent la géométrie interne du panneau. Les structures alvéolaires offrent une grande légèreté de manipulation, tandis que les panneaux pleins présentent des dynamiques de flèche et de choc distinctes.
Les thermoplastiques se dilatent à la chaleur et raidissent au froid. Il convient de ménager un jeu de dilatation préconisé (1,5 à 2 mm) aux jonctions de panneaux.
Selon la rigueur de manipulation, le soin apporté au décoffrage et le stockage, les panneaux atteignent couramment 40 à 80+ réemplois, constatés sur de nombreux chantiers.
Nettoyez immédiatement à l'aide d'un nettoyeur haute pression ou de raclettes en plastique/bois. Évitez les outils métalliques agressifs afin de préserver l'intégrité de la surface.
Autres Guides Techniques de Coffrage
Découvrez les règles d'étaiement, les espacements et les critères de flèche pour les autres éléments structuraux.
Béton Brut Architectural
Quand les projets architecturaux exigent un parement uniforme sans fil de bois, nœuds ni décoloration, SerPlywood assure une finition lisse comme le marbre supprimant tout enduit.
Coffrage de Voile
Lors du coulage de voiles en béton à haute résistance sous forte pression hydrostatique (60-80 kN/m²), les panneaux SerPlywood conservent leur stabilité dimensionnelle et évitent l'éclatement autour des tiges de serrage.
Coffrage de Poutre
En fond de moule et joues latérales, les panneaux résistent au poids des armatures lourdes, empêchent les fuites de laitance aux nœuds et se découpent proprement à la scie circulaire.
Coffrage de Dalle
Pour les dalles de grande portée, dalles champignons et planchers à caissons, les panneaux SerPlywood maximisent la productivité grâce à leur imperméabilité absolue, leur légèreté (10,24 kg/m²) et plus de 40 à 60 réemplois.