Polymer Formwork Boards in Precast Concrete Production
In precast factories and casting yards, polymer boards endure continuous steam curing (+65°C) and high-frequency vibration tables, providing 3 to 4 times longer lifespan than film-faced plywood.
Buhar Kürü ve Sıcaklık Karşısında Malzeme Performansı
Prekast eleman üretiminde günlük kalıp devrini sağlamak amacıyla uygulanan buhar kürü ortamında bağıl nem %100'e, ortam sıcaklığı ise 60-65°C'ye ulaşır. Bu zorlu koşullarda standart ahşap levhaların fenolik tutkalları çözülerek katman ayrışması (delamination) yaşanır. SerPlywood polimerik homojen gövdesiyle bu riski tamamen ortadan kaldırır:
| Proses & Ortam Şartı | Standart Ahşap Plywood | SerPlywood Polimer Levha | Prekast Fabrikası Kazancı |
|---|---|---|---|
| +20°C Doğal Kürleme | Nem alarak kenarlardan kabarır | %0.00 su emme, sıfır kabarma | Milimetrik Tolerans |
| +45°C Hızlandırılmış Priz | Tutkal gevşemesi başlar | Tam yapısal rijitlik korunur | Deforme Olmaz |
| +60°C / +65°C Buhar Kürü Odası | Katman ayrışması, film kabarması (Hurda) | +65°C sıcaklığa ve buhara tam direnç | 100+ Çevrim Ömrü |
| Hızlandırıcı Kimyasal Katkılar | Ahşap yüzeyde kimyasal aşınma | Asit, alkali ve tuzlara %100 direnç | Korozyonsuz Yüzey |
| Masa Vibratörü Aşınması | Yüzey filmi kısa sürede delinir | Yüksek darbe ve sürtünme mukavemeti | Aşınmaz Doku |
Termoplastik levhalar prekast fabrikalarındaki standart +60°C ve +65°C buhar kürü çevrimlerinde boyutsal stabilitesini ve elastisite modülünü güvenle korur. Buhar kürü fırınlarının doğrudan püskürtme nozulları levha tablasına çok yakın olmamalı, buhar odası tavan veya zemin difüzörleriyle homojen ısıtılmalıdır.
Çelik Kalıp Masaları, Manyetik Kovanlar ve CNC Ebatlama
Modern prefabrik üretim hatlarında çelik tablalar üzerine levha yerleşimi ve otomasyon uyumu:
1. Çelik Masalara Havşa Başlı Montaj
Levhalar çelik döküm masalarına gizli arkadan vidalama veya havşa başlı vidalarla sabitlenir. Vida başları polimer dolguyla doldurularak tamamen pürüzsüz bir tabla oluşturulur.
2. Manyetik Yan Kalıp Uyumu
Prekast üretiminde ebat değiştirmek için kullanılan manyetik yan kalıp kovanları ve mıknatıslı tutucular levha üzerinde rahatça kaydırılabilir; yüzeyde çizilme veya ezilme yapmaz.
3. Fabrika CNC Ebatlama
Prekast elemanların özel formları (eğimli kanatlar, rezervasyon boşlukları, pahlar) fabrikanın CNC tezgahlarında milimetrenin onda biri hassasiyetle kesilip kalıba adapte edilebilir.
Prekast Fabrikalarında Adım Adım Seri Üretim Döngüsü
Günde 1 veya 2 kez döküm-söküm çevrimi yapılan endüstriyel prekast tesislerinde izlenen 6 adımlı proses:
Masa Kontrolü ve İnce Film Yağ
Kalıp tablası tazyikli suyla yıkanır. Bitkisel veya su bazlı ayırıcı sprey mikron düzeyinde ince uygulanarak döküme hazır hale getirilir.
Donatı ve Ankraj Yerleşimi
Ön gerilme halatları, kaynaklı hasır donatılar, taşıma kancaları ve montaj ankrajları plastik paspayları üzerine hassas yerleştirilir.
Manyetik Yan Kalıp Sabitleme
Ürün geometrisine göre ayarlanabilir yan kalıp profilleri masaya konur ve yüksek tutuşlu çelik mıknatıslarla kilitlenir.
Beton Dökümü ve Masa Vibrasyonu
Yüksek dayanımlı kendiliğinden yerleşen beton (SCC) dökülür; masa altı vibratörler çalıştırılarak hava kabarcıkları tahliye edilir.
Buhar Kürü ve Hızlı Priz (+65°C)
Kalıp tablası üzerine buhar çadırı kapatılır veya buhar odasına alınır; 6-8 saat içinde hedeflenen söküm mukavemetine erişilir.
Hızlı Söküm ve 2 Dakikada Temizlik
Manyetik yan kalıplar açılır; prekast eleman vinçle kaldırılır. Tablada sıfır harç kalıntısı kalır, su jetiyle 2 dakikada yıkanır.
Ahşap kalıplardan beton temizlerken kullanılan sert çelik kürekler ve çelik telli fırçalar plastik levhaların parlak polimer yüzeyinde derin çizikler açabilir. Plastik levhalar betona tutunmadığından temizlik için sadece 100-150 bar basınçlı su jeti veya poliüretan kauçuk silecekler kullanılmalıdır.
Compatible Precast Formwork Systems
Precast Steel Casting Tables & Pallets
Engineered for high-frequency vibration tables and steam curing in precast plants.
Magnetic Shuttering & Box Out Systems
Engineered for high-frequency vibration tables and steam curing in precast plants.
Prestressed Beam & Hollowcore Slab Production Beds
Engineered for high-frequency vibration tables and steam curing in precast plants.
Box Culvert, Concrete Pipe & Infrastructure Molds
Engineered for high-frequency vibration tables and steam curing in precast plants.
Recommended Formwork Boards for This Application
Select the optimal board thickness based on hydrostatic pressure and required reuse cycles.
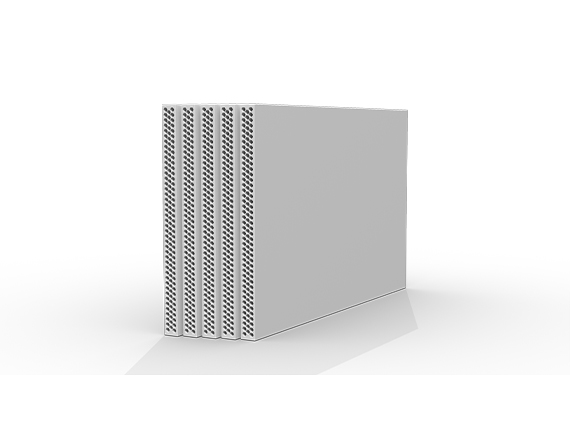
18 mm Plastic Plywood Formwork Board
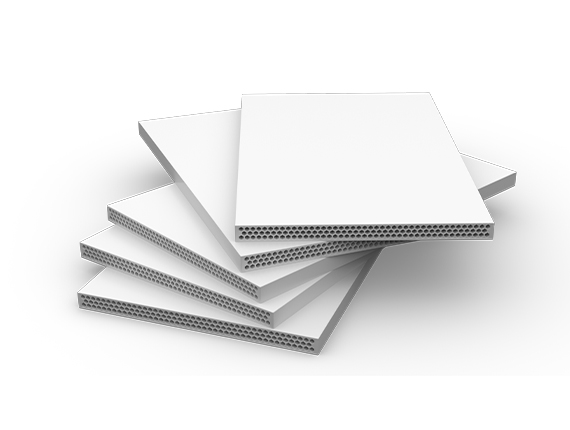
21 mm Plastic Plywood Formwork Board
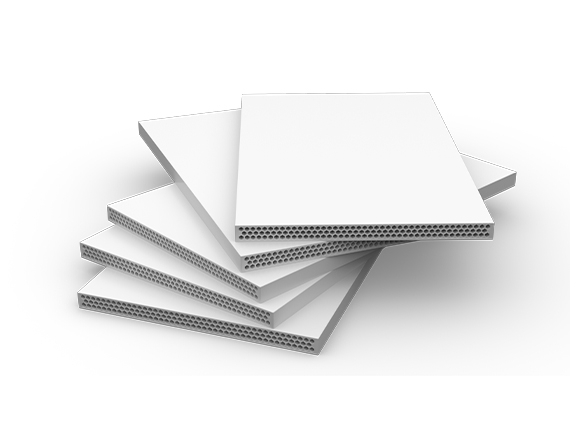
15 mm Plastic Plywood Formwork Board
Frequently Asked Questions
Technical insights on steam curing durability, high-frequency vibration, and reuse life in precast concrete plants.
Frequently Asked Questions
Common questions regarding board selection, reuse cycles, technical parameters, and global delivery.
Yes, product sample kits and pilot test boards are provided for contractors, developers, and engineering firms. You can submit an inquiry via our Sample Request form.
The polymer name alone is not a sufficient selection criterion. Internal cross-section (solid, honeycomb, or fluted), weight, test certificates, jobsite temperature ranges, and pricing must all be evaluated together.
They describe the internal cross-sectional geometry of the board. Honeycomb and cellular structures provide lightweight handling, while solid core boards offer different deflection and impact dynamics.
Thermopolymers expand in heat and gain rigidity in severe cold. Therefore, an expansion joint gap (1.5 – 2 mm) recommended by the manufacturer should be maintained at board joints.
Depending on jobsite practices, handling care, and stripping discipline, boards achieve between 40 and 80+ concrete pours. This is a field-observed operational range under proper maintenance rather than an unconditional guarantee.
Clean immediately after stripping using high-pressure water washing or plastic/wood scrapers. Avoid sharp metal scraping tools or heavy hammering to preserve the face texture.
Other Concrete Formwork Engineering Guides
Explore panel selection, beam spacing, and deflection criteria for other structural elements.
Fair-Faced Concrete
When architectural designs require uniform texture without timber grain, discoloration, or patch marks, SerPlywood produces a marble-smooth fair-faced concrete finish that eliminates plastering entirely.
Wall Formwork
In high-strength shear wall construction, SerPlywood polymer boards maintain dimensional stability against intense hydrostatic fresh concrete pressure (60-80 kN/m²), eliminate blowout around tie-rods, and deliver extended service life in steel-frame panels.
Beam Formwork
On beam soffits and side shutters, polymer boards resist heavy rebar placement without surface crushing, prevent cement grout leakage at intersections, and maintain true squareness.
Slab Formwork
In wide-span slabs, flat slabs, hollow-block and waffle systems, SerPlywood polymer boards maximize jobsite efficiency with zero water absorption, lightweight ergonomics (10.24 kg/m²), and 40-60+ reusable pour cycles.